重庆润嘉好卷纸抽纸生产线原纸选材与品质管控要点解析
生活用纸的原纸选材与品质管控,是决定卷纸、抽纸最终用户体验的核心环节。重庆润嘉好卫生用品有限公司在生产实践中发现,很多同行把精力全放在后加工设备上,却忽视了原纸这一“先天基因”的把控。原纸的纤维结构、柔软度、吸水性一旦定型,后段无论怎么压花或折叠,都难以弥补本质缺陷。本文结合一线生产经验,拆解从原纸进厂到上机前的关键控制点,供行业同仁参考。
一、原纸选材:不只是看克重和价格
卷纸和抽纸的原纸,主流原料是**100%原生木浆**,少数定制产品会混入竹浆或甘蔗浆来调节手感。很多采购只盯着“多少克重”和“吨价多少”,其实更该看的是**纤维配比和打浆度**。原生浆的长纤维比例越高,纸张的韧性越好,抗拉强度越稳定,但柔软度会下降;短纤维占比大,手感绵柔,却容易在抽纸折叠时产生粉尘。重庆润嘉好在选材时,会要求供应商出具每批浆料的纤维形态分析报告,重点关注纤维长度分布(通常要求平均长度在1.8-2.2mm之间)和保水值,这两项数据直接决定了后续压花工艺的成型效果。
关键指标的三道门槛
- 纵向抗张指数:≥18 N·m/g,低于此值,卷纸在复卷时容易断头,抽纸在抽取时易破洞。
- 吸水性(毛细吸升高度):30秒内应≥30mm,否则面巾纸擦手时会有“滑水”感。
- 柔软度(Bendtsen法):控制在150-250 mN之间,过软则挺度差,过硬则触感粗糙。
二、仓储与上机前的环境管控:一个常被忽视的隐性变量
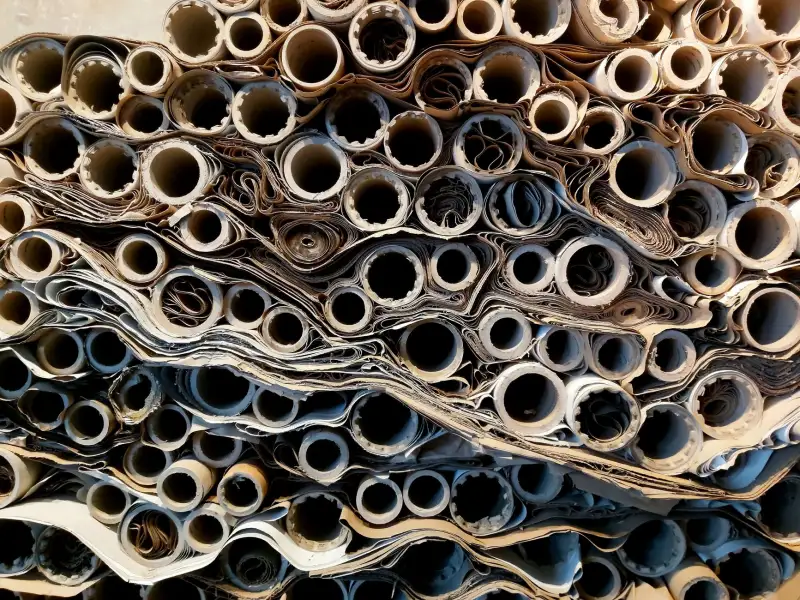
原纸卷筒在仓库中的存放方式,直接影响上机时的张力均匀性。重庆地区湿度大,原纸若直接贴地存放,底部纸层会吸潮膨胀,导致复卷时出现松紧不一致的“硬芯”或“软边”。我们要求所有原纸必须放置在离地15cm以上的托盘上,且仓库相对湿度控制在55%±5%。更重要的是,原纸在机台上展开时,表面温度必须与环境温度平衡——刚从冷库拉出的纸卷,直接上机会产生冷凝水,造成局部纤维回弹差异,压花深度就会忽浅忽深。
三、常见问题与对策:实战中的坑与解法
很多工厂抱怨“为什么抽纸折出来总是跑偏?”其实七成原因不在折叠器,而在原纸的纵横向厚度差(CD profile)。如果一卷纸的横幅厚度偏差超过3%,刀具切入时阻力不均,切口自然不齐。另一个高频问题是卷纸的“爆口”——这通常是原纸层间结合强度不足,在复卷压光时因张力波动导致纸层分离。解决思路不是调设备,而是要求供应商提供层间剥离强度的批次检测数据,并加严抽检频率。
- 问题:卷纸表面出现“鱼鳞纹”——对策:检查原纸的水分均匀性,水分偏差>1.5%时需回潮平衡24小时。
- 问题:抽纸抽取时有异味——对策:排查原纸是否使用了含氯漂白工艺,改用无氯漂白(ECF/TCF)浆料。
- 问题:面巾纸压花后弹性不足——对策:降低压花辊压力至0.4MPa以下,同时确认原纸的松厚度是否低于1.3cm³/g。
四、品质管控的系统思维:从“事后检”转向“事前控”
重庆润嘉好在实际运营中,将品质关口前移到原纸供应商的造纸机台上。我们定期驻厂监测对方的流浆箱浓度和网部脱水曲线,因为这两个参数决定了纸张的匀度指数。匀度指数低于70的纸,即便表面光滑,在抽纸对折时也会出现透光不均的“云彩花”。另外,每批次原纸我们都会保留小样封存三个月,一旦终端客户投诉,可以回溯分析是原纸问题还是后加工问题。生活用纸的竞争已从单纯比价格转向比稳定性,谁的原纸管控更精细,谁就能在卷纸、抽纸、面巾纸的同质化市场中建立真正的护城河。